同步带加工 从材料到成型的精密制造全解析
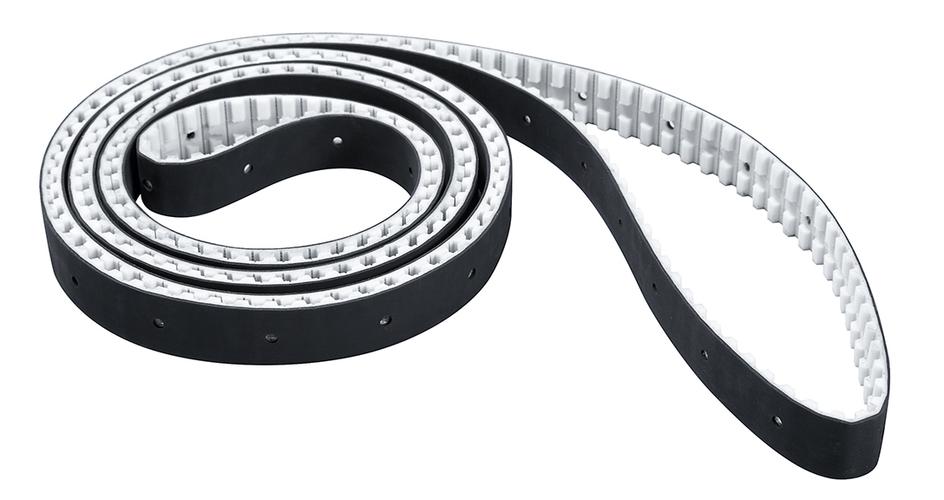
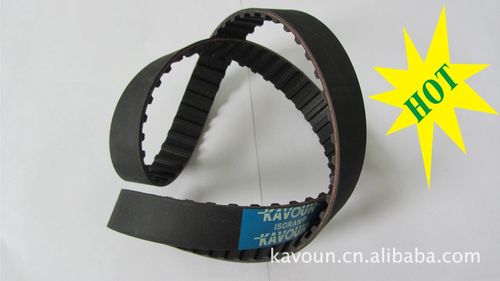
同步带作为一种依靠带齿与带轮齿槽啮合传递运动和动力的传动带,在现代工业中扮演着关键角色。无论是汽车发动机的正时系统,还是自动化生产线、3D打印机、精密仪器,同步带都以其传动比准确、无滑差、效率高、噪音低等优势被广泛采用。而同步带的性能优劣,很大程度上取决于其加工过程。本文将从同步带的结构与材料入手,系统介绍同步带加工的主要环节、关键工艺及常见问题,帮助读者全面理解这一精密制造领域。
一、同步带的基本结构与常用材料
同步带通常由三部分组成:
- 骨架层(承载层):位于带体中部,由钢丝绳、芳纶纤维或玻璃纤维绳组成,承担传动过程中的拉伸载荷,保证带的节距稳定和抗拉强度。
- 带齿与带背(基体):包覆在骨架层外,常用材料包括氯丁橡胶(CR)、氢化丁腈橡胶(HNBR)、聚氨酯(PU)等。橡胶类同步带耐热、耐油、动态疲劳性能好;聚氨酯同步带耐磨、耐切割、尺寸稳定性优异,且可现场无缝接驳。
- 齿面布(可选):在齿面覆盖一层尼龙布或特殊织物,用以降低摩擦系数、提高耐磨性并防止齿根开裂。
不同的应用场景对材料的选择差异很大。例如,汽车正时带多采用HNBR配玻璃纤维绳,以耐受高温和油污;而自动化设备中常见的PU同步带则以钢丝或芳纶作为骨架,配合耐磨尼龙齿面布,实现高精度、长寿命传动。
二、同步带加工的主要工艺流程
同步带加工可分为两大模式:一是批量化的标准化生产,二是针对特殊需求的小批量定制或二次加工。
(一)标准化同步带的生产流程
- 模具准备:根据带型(如MXL、XL、L、T5、T10、HTD、GT2等)和节距,加工出带有精确齿形的金属模具。模具的表面光洁度和齿形精度直接影响成型带的齿形完整度。
- 骨架层排线:将经过预处理的钢丝绳或芳纶绳按一定间距和张力缠绕在模具或成型鼓上,形成连续的承载层。张力均匀性是保证带体直线度和节距一致性的关键。
- 覆胶与成型:将未硫化的橡胶或聚氨酯原料均匀包覆在骨架层外,并填入模具齿腔。对于聚氨酯同步带,常采用浇注或离心成型工艺。
- 硫化/固化:橡胶同步带需在硫化罐中加热加压,使橡胶交联定型;聚氨酯同步带则通过加热固化或常温固化反应成型">。此阶段需严格控制温度、压力和时间,避免欠硫或过硫导致性能下降。
- "脱模与切割:脱模后得到筒状带坯,再按所需宽度用精密刀片或激光切割成单条同步带。切割时应避免损伤骨架层和齿形边缘。
- 打磨与检验:对切割后的带侧边进行打磨修整,去除毛刺,部分带型还需磨削带背以达到厚度公差。最后进行尺寸、齿形、张力及外观检验。这一步是确保同步带加工质量的关键。在检验过程中,影像测量仪和气动量仪被广泛用于批量抽检。
(二)同步带的二次加工与定制
许多应用场景需要标准同步带经过二次加工才能安装使用,这也是同步带加工服务中活跃的一环。常见二次加工包括:
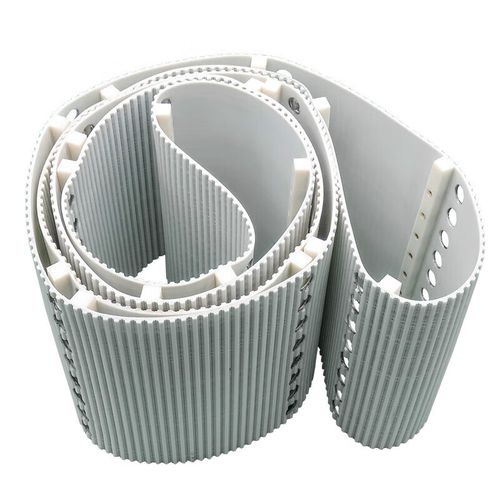
- 打孔:在带背或带齿上加工定位孔、安装孔,用于固定夹具、挡块或连接其他零件。
- 加挡块/附件:在带背上热熔或粘接各种形状的挡块、橡胶块、金属件,实现输送、推料等功能。
- 接驳成环:对于PU同步带,可将开口带两端加热熔接,形成无接头环形带,满足特殊周长需求。
- 背面加胶/加布:在带背覆盖一层特殊橡胶或织物,增加摩擦力或耐磨损性。
- 开槽与铣齿:去除部分齿或加工横向槽,用于特定导向或避让结构。
- 表面标识:激光打标或印刷规格、编码,便于追溯。
三、同步带加工的关键技术要点
- 节距精度控制:节距是同步带最重要的参数之一。加工过程中骨架层的缠绕张力、模具的热膨胀系数、硫化收缩率都会影响最终节距。高精度同步带的节距误差通常要求在±0.1mm/m以内。部分高端同步带在成型后会进行热定型张力处理,以释放加工应力减少后期伸长。
- 齿形完整性:齿根圆角、齿顶平面度及齿面粗糙度对传动平稳性和寿命影响极大。加工时须保证模具齿腔充分填充,避免缺胶、气泡。齿面布的贴合松弛度需适中,过紧会限制橡胶流动,过松则易起皱。
- 骨架层粘结:骨架绳必须与橡胶或聚氨酯牢固粘结,否则在反复弯曲中会出现脱层。通常对骨架绳进行浸胶处理或等离子表面改性,并在覆胶工艺中保证足够的渗透压力。
- 切割质量:机械切割易产生毛边和骨架外露,激光切割热影响区小但可能使聚氨酯边缘碳化。根据带型选用合理的切割参数,如锋利刃口、水刀或超声波切割,可显著改善端面质量。实践中,高精度加工常采用先粗切后精修的两道工序方案。端面垂直度公差通常控制在0.5°以内。
- 后处理与稳定性:对于橡胶同步带,硫化后的冷却速率和放置环境温湿度会影响尺寸稳定性。部分厂家会进行二次加硫稳定处理,减少产品在长期存放中的收缩。加工成型后的单条通常还会在恒温室停放8-24小时再复检,以得到准确长度数据。
- 同步带的应用误差调整:安装时须保证两带轮轴线平行、齿槽对齐。若带轮加工有偏差同步带会出现早期磨损,因此在同步带使用时应对配套带轮同样提出精度要求。从加工者角度看,交付前提供正确安装张力值有利于客户现场装配的质量判定。
需要说明的是,本文所述工艺流程参数、检验标准及材料体系来源于行业常规公开技术资料和公开的实验知识普遍经验。}
如若转载,请注明出处:http://www.zhendalun.com/product/1.html
更新时间:2026-09-17 17:47:23